เชิงนามธรรม:เทคโนโลยีระบายความร้อนด้วยเทอร์โมอิเล็กทริกกลายเป็นสิ่งที่ขาดไม่ได้สำหรับการจัดการระบายความร้อนในไมโครอิเล็กทรอนิกส์ การสื่อสารด้วยแสง และอุปกรณ์ทางการแพทย์ แต่ท้ายที่สุดแล้ว เพดานประสิทธิภาพของโมดูล TEC ใดๆ ก็ถูกกำหนดโดยวัสดุของโมดูลนั้น บทความนี้จะพิจารณาว่าเพราะเหตุใดวัสดุเทอร์โมอิเล็กทริกอัดขึ้นรูปได้กลายเป็นทางเลือกที่เหนือกว่าแท่งหลอมแบบโซนหลอมทั่วไป โดยมุ่งเน้นไปที่โครงสร้างจุลภาคที่มีพื้นผิวหนาแน่น ความแข็งแรงเชิงกลที่เพิ่มขึ้น และความสามารถที่สำคัญในการรองรับความหนาของเศษจนถึง 0.2 มม. ด้วยการวิเคราะห์เปรียบเทียบกระบวนการผลิต ข้อมูลคุณสมบัติทางกล และกรณีศึกษาการใช้งาน การอภิปรายแสดงให้เห็นว่าเทคโนโลยีการอัดขึ้นรูปเชื่อมโยงการแลกเปลี่ยนที่มีมายาวนานระหว่างประสิทธิภาพเทอร์โมอิเล็กทริกและความทนทานทางกลได้อย่างไร
- อะไรทำให้วัสดุเทอร์โมอิเล็กทริกอัดขึ้นรูปแตกต่างจากทางเลือกอื่นในการหลอมแบบโซน
- กระบวนการอัดขึ้นรูปสร้างโครงสร้างที่มีพื้นผิวหนาแน่นได้อย่างไร
- เหตุใดคุณสมบัติทางกลจึงกำหนดขนาดขั้นต่ำของโมดูล TEC
- เกณฑ์ 0.2 มม.: ช่วยให้สามารถผลิตชิปบางเฉียบได้
- การใช้งานที่ต้องการวัสดุเทอร์โมอิเล็กทริกแบบอัดขึ้นรูป
- จากแท่งโลหะสู่โมดูล: ความสามารถในการผลิตและการควบคุมคุณภาพ
- คำถามที่พบบ่อย
อะไรทำให้วัสดุเทอร์โมอิเล็กทริกอัดขึ้นรูปแตกต่างจากทางเลือกอื่นในการหลอมแบบโซน
ทางเลือกระหว่างการอัดขึ้นรูปและการหลอมโซนไม่ได้เป็นเพียงเรื่องของความพึงพอใจในการผลิตเท่านั้น โดยจะกำหนดขั้นตอนการผลิตขั้นปลายทั้งหมดสำหรับเครื่องทำความเย็นแบบเทอร์โมอิเล็กทริก ตั้งแต่วิธีการหั่นแท่งโลหะเป็นแผ่นเวเฟอร์ ไปจนถึงความบางของแผ่นเวเฟอร์ที่สามารถบดได้ ไปจนถึงจำนวนที่รอดจากขั้นตอนการหั่นลูกเต๋าโดยไม่แตกหัก
การหลอมแบบโซนเป็นเกณฑ์มาตรฐานสำหรับการผลิตผลึกเดี่ยวที่มีความบริสุทธิ์สูงจาก Bi₂Te₃ มานานแล้ว กระบวนการแข็งตัวตามทิศทางจะจัดแนวเกรนตามแนวแกนการเติบโต ทำให้เกิดการเคลื่อนที่ของพาหะที่ดีเยี่ยม อย่างไรก็ตาม การจัดตำแหน่งเช่นนี้ทำให้เกิดความเปราะบางทางโครงสร้าง คริสตัล Bi₂Te₃ แยกตัวได้ง่ายตามแนวระนาบฐาน ซึ่งหมายความว่าในระหว่างการตัด การทำให้ผอมบาง และการประกอบ วัสดุมีแนวโน้มที่จะเกิดการบิ่นและหลุดล่อน — โดยเฉพาะอย่างยิ่งเมื่อความหนาของชิ้นงานต่ำกว่า 0.5 มม.
การประมวลผลการอัดขึ้นรูปใช้เส้นทางที่แตกต่างกันโดยพื้นฐาน เริ่มต้นจากผงโลหะผสมหรือผงอัดขึ้นรูปล่วงหน้า วัสดุจะถูกบังคับผ่านแม่พิมพ์ที่อุณหภูมิสูง ส่งผลให้มีการเสียรูปพลาสติกอย่างรุนแรง การเสียรูปนี้ไม่เพียงแต่สร้างรูปร่างให้กับวัสดุเท่านั้น มันสร้างสถาปัตยกรรมเกรนภายในขึ้นมาใหม่ ผลลัพธ์ที่ได้คือตัวเครื่องที่มีเนื้อละเอียดและหนาแน่นพร้อมพื้นผิวผลึกที่ควบคุมได้ ซึ่งยังคงรักษาข้อได้เปรียบในการขนส่งแบบแอนไอโซทรอปิกของ Bi₂Te₃ ในขณะที่ปรับปรุงความสมบูรณ์ทางกลได้อย่างมาก
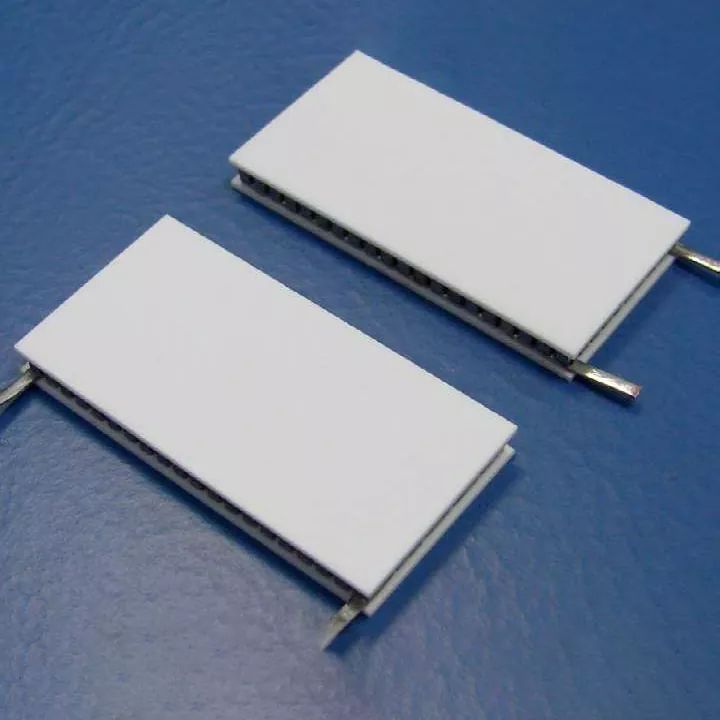
ผลในทางปฏิบัติมีความสำคัญ ในกรณีที่แท่งโลหะหลอมโซนอาจให้ประสิทธิภาพที่ยอมรับได้ในโมดูล TEC มาตรฐานที่มีความสูงของขา 1.0–1.5 มม. วัสดุที่ผลิตจากการอัดขึ้นรูปจะเปิดประตูสู่สถาปัตยกรรมโมดูลที่ก่อนหน้านี้ทำไม่ได้จริง: micro-TEC ที่มีความสูงของขา 0.2 มม. การเรียงซ้อนแบบหลายขั้นตอนต้องการความสอดคล้องของมิติที่แม่นยำในทุกองค์ประกอบ และโซลูชันการระบายความร้อนที่อยู่ติดกันด้วยฟิล์มบางสำหรับอุปกรณ์โฟโตนิก
กระบวนการอัดขึ้นรูปสร้างโครงสร้างที่มีพื้นผิวหนาแน่นได้อย่างไร
การทำความเข้าใจการเปลี่ยนแปลงโครงสร้างจุลภาคระหว่างการอัดขึ้นรูปถือเป็นสิ่งสำคัญในการทำความเข้าใจว่าเหตุใดวัสดุเหล่านี้จึงมีพฤติกรรมแตกต่างออกไปในการประมวลผลขั้นปลายน้ำ กลไกนี้มีรากฐานมาจากการตกผลึกซ้ำแบบไดนามิก ซึ่งเป็นกระบวนการที่เมล็ดข้าวเกิดนิวเคลียสและเติบโตใหม่ในขณะที่วัสดุยังอยู่ระหว่างการเปลี่ยนรูป
การปรับแต่งเมล็ดข้าวด้วยการเปลี่ยนรูปพลาสติก
ในระหว่างการอัดรีดร้อน ชิ้นงานจะต้องเผชิญกับแรงเฉือนที่รุนแรงขณะผ่านแม่พิมพ์ พลังงานความเครียดนี้ขับเคลื่อนให้เกิดการตกผลึกซ้ำแบบไดนามิก โดยแทนที่โครงสร้างเกรนหยาบแบบเดิมด้วยโครงข่ายเกรนที่ละเอียด เท่ากัน หรือยาวขึ้นเล็กน้อย การวิจัยเกี่ยวกับสารประกอบที่ใช้ Bi₂Te₃ ชนิด p ซึ่งประดิษฐ์ผ่านการอัดขึ้นรูปร้อนได้แสดงให้เห็นว่าความเร็วในการอัดขึ้นรูปควบคุมความสมดุลระหว่างการตกผลึกซ้ำและการเติบโตของเกรนโดยตรง ด้วยความเร็วที่ควบคุมที่ 1.0 มม./นาที จึงสามารถได้ขนาดเกรนเฉลี่ยที่ละเอียดถึง 1.53 μm ควบคู่ไปกับขอบเขตเกรนมุมต่ำที่มีความหนาแน่นสูง
ขอบเขตมุมต่ำเหล่านี้มีความสำคัญ ต่างจากขอบเขตมุมสูงซึ่งกระจายตัวพาประจุและลดการนำไฟฟ้า ขอบเขตมุมต่ำยังคงรักษาความคล่องตัวของตัวพาในขณะที่ยังคงมีส่วนช่วยในการกระจายของโฟนอน - ดังนั้นจึงระงับการนำความร้อนของโครงตาข่าย ฟังก์ชันคู่นี้คือสิ่งที่ช่วยให้วัสดุที่อัดขึ้นรูปสามารถรักษาสมรรถนะของเทอร์โมอิเล็กทริกให้สามารถแข่งขันกับวัสดุที่หลอมละลายแบบโซนได้ ขณะเดียวกันก็ได้รับความแข็งแรงเชิงกลอย่างมาก
การควบคุมพื้นผิวและการจัดการแอนไอโซโทรปี
Bi₂Te₃ เป็นวัสดุที่มีชั้น และคุณสมบัติทางเทอร์โมอิเล็กทริกเป็นแบบแอนไอโซโทรปิกอย่างยิ่ง ทิศทางในระนาบ (ตั้งฉากกับแกน c) มีความคล่องตัวของตัวพาที่สูงกว่าทิศทางแบบข้ามระนาบมาก การประมวลผลการอัดขึ้นรูปใช้ประโยชน์จากแอนไอโซโทรปีนี้โดยการจัดแนวแกน c เป็นพิเศษตามทิศทางการอัดขึ้นรูป เพื่อสร้างสิ่งที่เรียกว่าพื้นผิวไฟเบอร์
ระดับของพื้นผิวจะถูกวัดปริมาณด้วยปัจจัยการวางแนว F ซึ่งมีตั้งแต่ 0 (สุ่ม) ถึง 1 (จัดตำแหน่งอย่างสมบูรณ์) ด้วยการควบคุมอุณหภูมิและความเร็วของการอัดขึ้นรูปอย่างระมัดระวัง ทำให้ได้ค่า F 0.28–0.41 ในวัสดุประเภท p สำหรับ Bi₂Te₃ ประเภท n การจัดแนวทิศทางการอัดขึ้นรูปกับพื้นผิวในระนาบเริ่มต้นนั้นแสดงให้เห็นว่ามีระดับของพื้นผิวอย่างน้อยสองเท่า ทำให้สามารถเคลื่อนย้ายตัวพาที่อุณหภูมิห้องได้ 263 cm²V⁻¹s⁻¹ และตัวประกอบกำลังเข้าใกล้ 47.3 μWcm⁻¹K⁻²
การเปรียบเทียบโครงสร้างภายใน
| รายการเปรียบเทียบ | วัสดุ Bi₂Te₃-Sb₂Te₃ อัดขึ้นรูป | วัสดุหลอมโซนแบบดั้งเดิม |
|---|---|---|
| โครงสร้างภายใน | โครงสร้างพื้นผิวที่หนาแน่น | โครงสร้างคริสตัลทิศทาง |
| การประมวลผลทางกล | ความต้านทานสูงขึ้นในระหว่างการตัดและการทำให้ผอมบาง | มีความไวต่อข้อบกพร่องที่เกี่ยวข้องกับความแตกแยกมากขึ้น |
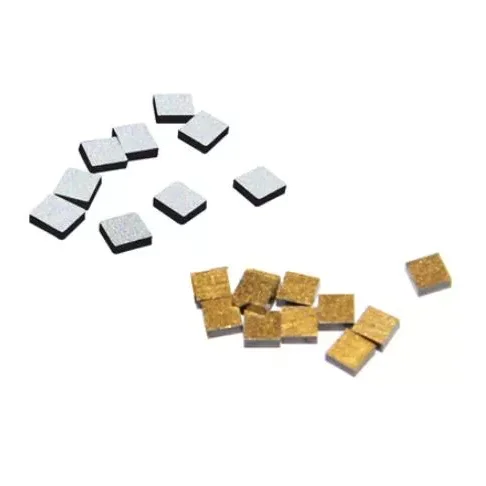
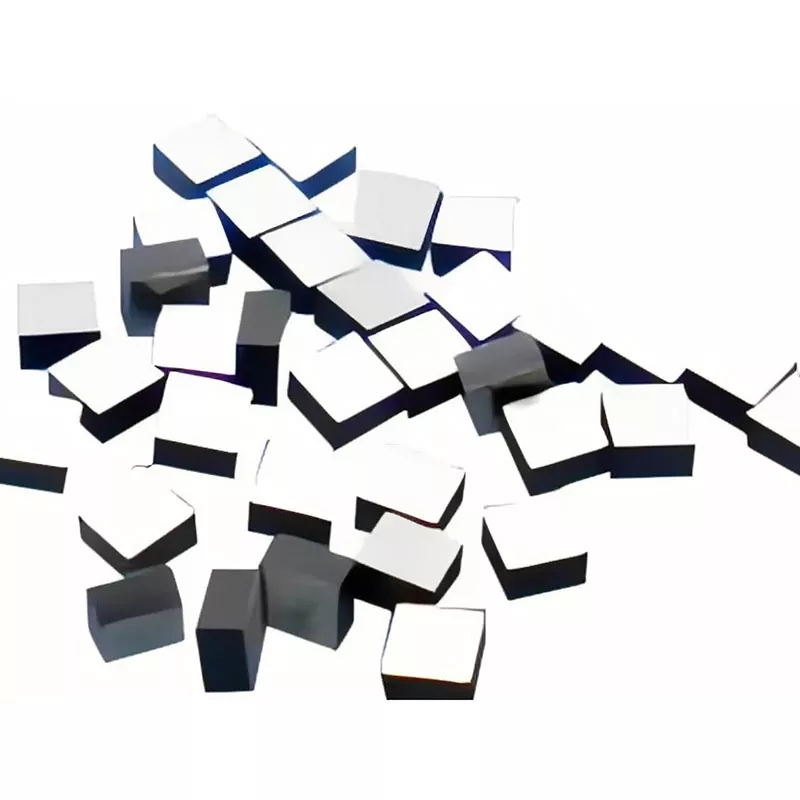
| การผลิตชิปบาง | รองรับส่วนประกอบ TEC ที่บาง 0.2 มม | ยากกว่าสำหรับการประมวลผลแบบบางเฉียบ |
| ความสม่ำเสมอของวัสดุ | ควบคุมความสม่ำเสมอของพื้นผิว | ขึ้นอยู่กับสภาวะการเติบโตของคริสตัล |
| การใช้งาน | Micro TEC, TEC แบบหลายขั้นตอน, การระบายความร้อนที่แม่นยำ | การใช้งาน TEC ทั่วไป |
เหตุใดคุณสมบัติทางกลจึงกำหนดขนาดขั้นต่ำของโมดูล TEC
ในการออกแบบเครื่องทำความเย็นแบบเทอร์โมอิเล็กทริก ความสัมพันธ์ง่ายๆ จะควบคุมขนาดของโมดูล: ความสูงของขาขั้นต่ำจะถูกจำกัดโดยความแข็งแรงเชิงกลของวัสดุ ขาเทอร์โมอิเล็กทริกที่บางเกินไปสำหรับพื้นที่หน้าตัดจะแตกหักระหว่างการบัดกรี การหั่นลูกเต๋า หรือการหมุนรอบด้วยความร้อน นี่ไม่ใช่ข้อกังวลทางทฤษฎี แต่เป็นคอขวดหลักในการย่อขนาด TEC
กระบวนการอัดขึ้นรูปจะจัดการกับข้อจำกัดนี้โดยตรง ด้วยการปรับปรุงขนาดเกรนและทำให้เกิดการเคลื่อนที่ที่มีความหนาแน่นสูง การอัดขึ้นรูปจะเพิ่มทั้งแรงอัดและแรงเฉือนอย่างมากเมื่อเทียบกับวัสดุที่หลอมโซน
โปรไฟล์คุณสมบัติทางกลชนิด N และ P-Type
| สมบัติทางกล | วัสดุชนิด N | วัสดุชนิด P |
|---|---|---|
| กำลังอัด (MPa) | 54.0 | 66.0 |
| แรงเฉือน (MPa) | 16.0 | 21.0 |
| โมดูลัสของยัง (GPa) | 47.0 | 42.0 |
| อัตราส่วนปัวซอง | 0.30 | 0.30 |
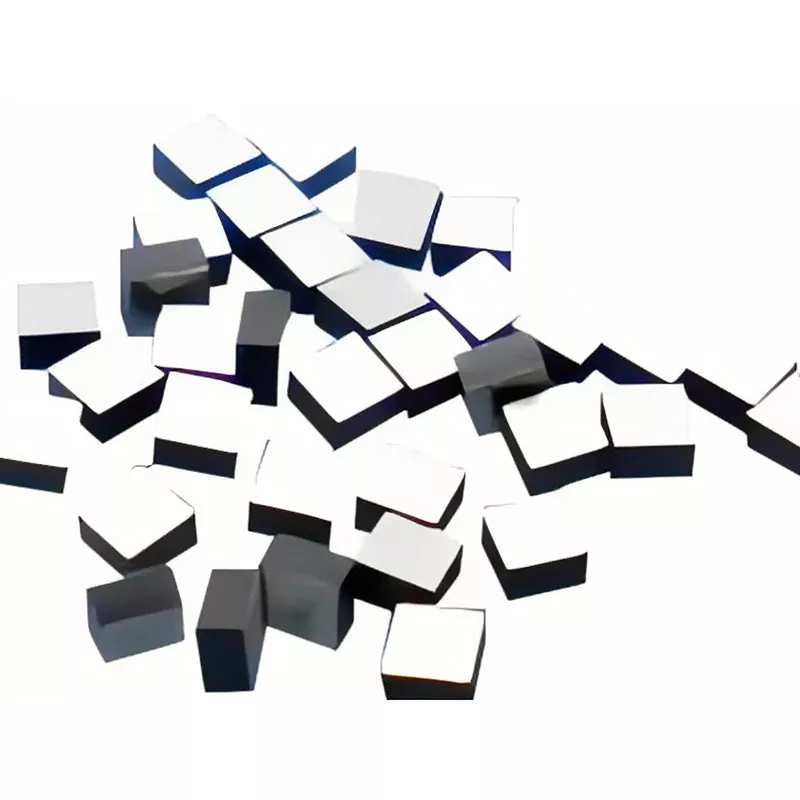
ค่าเหล่านี้แสดงถึงส่วนต่างที่สำคัญเหนือสิ่งที่จำเป็นสำหรับการประมวลผลชิปแบบบางโดยทั่วไป สำหรับบริบท มีการรายงานสารประกอบที่ใช้ Bi₂Te₃ ชนิด p อัดร้อนด้วยกำลังรับแรงอัดสูงถึง 189–226 MPa และค่าแรงดัดงอ 126–139 MPa ขึ้นอยู่กับสภาวะการอัดขึ้นรูป คุณสมบัติที่ได้รับการปรับปรุงเหล่านี้ทำให้สามารถตัดอนุภาคขนาดเล็กที่มีขนาดเล็กเพียง 100 × 100 × 200 μm³ โดยไม่แตกหักได้
ความน่าเชื่อถือของการปั่นจักรยานด้วยความร้อน
ความแข็งแรงทางกลยังควบคุมความน่าเชื่อถือในระยะยาวภายใต้การหมุนเวียนด้วยความร้อน เมื่อโมดูล TEC ทำงาน ขาเทอร์โมอิเล็กทริกจะพบกับวงจรการทำความร้อนและความเย็นซ้ำๆ ขอบเขตของเมล็ดข้าวทำหน้าที่เป็นจุดอ่อนที่รอยแตกขนาดเล็กสามารถเกิดนิวเคลียสและแพร่กระจายได้ โครงสร้างที่มีเนื้อละเอียดและยึดติดแน่นซึ่งเกิดจากการอัดขึ้นรูปจะกระจายความเค้นจากความร้อนได้สม่ำเสมอมากกว่าโครงสร้างผลึกที่มีแนวโน้มที่จะแตกแยกของวัสดุที่ละลายแบบโซน ซึ่งช่วยเพิ่มความต้านทานต่อความล้าแบบเป็นรอบ
เกณฑ์ 0.2 มม.: ช่วยให้สามารถผลิตชิปบางเฉียบได้
ความสามารถในการแปรรูปวัสดุเทอร์โมอิเล็กทริกให้มีความหนา 0.2 มม. ไม่ได้เป็นเพียงความอยากรู้อยากเห็นในการผลิตเท่านั้น แต่ยังเป็นเทคโนโลยีที่อยู่เบื้องหลังอุปกรณ์ทำความเย็นขนาดกะทัดรัดรุ่นใหม่อีกด้วย ที่ความหนานี้ ขาเทอร์โมอิเล็กทริกจะมีอัตราส่วนความสูงต่อความกว้างที่เข้าใกล้ 1:1 สำหรับรูปทรงองค์ประกอบทั่วไป ซึ่งหมายความว่าภาระของโครงสร้างระหว่างการประกอบส่วนใหญ่จะเป็นแรงอัดมากกว่าการงอ
ปัจจัยสามประการที่ทำให้การอัดขึ้นรูปเป็นกระบวนการที่เอื้ออำนวยต่อระบบความหนานี้
ลดความไวของความแตกแยก
Bi₂Te₃ ที่ละลายแบบโซนจะแยกตัวไปตามระนาบฐานได้อย่างง่ายดาย เมื่อแผ่นเวเฟอร์บางลงต่ำกว่าประมาณ 0.5 มม. แม้แต่ความเครียดในการจัดการเล็กน้อยก็สามารถทำให้เกิดรอยแตกร้าวที่แพร่กระจายไปทั่วองค์ประกอบทั้งหมดได้ กระบวนการอัดรีดจะขัดขวางเส้นทางของรอยแยกนี้โดยทำให้เกิดเกรนที่ผิดทิศทางและขอบเขตมุมต่ำที่เบี่ยงเบนการแพร่กระจายของรอยแตกร้าว ผลลัพธ์ที่ได้คือวัสดุที่สามารถทนต่อการใช้งานในทางที่ผิดทางกล เช่น การหั่นเป็นลูกเต๋า การประกอบแบบหยิบและวาง และการบัดกรีได้โดยไม่ทำให้เกิดการแตกหักอย่างรุนแรง
พื้นผิวที่ควบคุมได้เพื่อการหั่นลูกเต๋าที่สม่ำเสมอ
ในโมดูล TEC แบบหลายองค์ประกอบ ขาทุกข้างต้องมีคุณสมบัติทางไฟฟ้าและความร้อนเกือบเหมือนกัน หากการวางแนวพื้นผิวแตกต่างกันไปในแต่ละองค์ประกอบ ประสิทธิภาพการทำความเย็นของโมดูลจะไม่สามารถคาดเดาได้ การอัดขึ้นรูปจะสร้างแท่งโลหะที่มีพื้นผิวสม่ำเสมอตลอดความยาว ทำให้มั่นใจได้ว่าองค์ประกอบที่ถูกตัดจากตำแหน่งที่แตกต่างกันภายในแท่งโลหะเดียวกันจะแสดงคุณสมบัติที่สม่ำเสมอ ความสม่ำเสมอนี้มีความสำคัญอย่างยิ่งในการกำหนดค่า TEC แบบหลายขั้นตอน ซึ่งองค์ประกอบหลายร้อยรายการต้องทำงานในสมดุลทางความร้อน
ความเข้ากันได้ของอุปกรณ์การประมวลผล
ความแข็งแรงเชิงกลของวัสดุที่อัดขึ้นรูปยังส่งผลต่อการเลือกอุปกรณ์ปลายน้ำด้วย เนื่องจากวัสดุทนทานต่อการกะเทาะ ผู้ผลิตจึงสามารถใช้อัตราการป้อนที่สูงขึ้นในระหว่างการเวเฟอร์และการหั่นลูกเต๋า ซึ่งช่วยลดเวลาและต้นทุนในการประมวลผล ในทำนองเดียวกัน ระบบหยิบและวางแบบอัตโนมัติสามารถจัดการกับชิ้นส่วนที่บางกว่าและมีความเสี่ยงต่อการแตกหักน้อยลง ช่วยให้สายการประกอบมีปริมาณงานสูงขึ้น
การใช้งานที่ต้องการวัสดุเทอร์โมอิเล็กทริกแบบอัดขึ้นรูป
ข้อได้เปรียบทางเทคนิคของการอัดขึ้นรูปทำให้เกิดประโยชน์ที่จับต้องได้ในหลายขอบเขตการใช้งาน โดยที่องค์ประกอบเทอร์โมอิเล็กทริกที่บางและเชื่อถือได้ถือเป็นสิ่งสำคัญ
การสื่อสารด้วยแสงและการระบายความร้อนด้วยเลเซอร์ไดโอด
ตัวรับส่งสัญญาณแสงและไดโอดเลเซอร์มีความไวต่ออุณหภูมิอย่างมาก การเบี่ยงเบนของความยาวคลื่น กำลังไฟฟ้าเอาท์พุตที่ลดลง และการเร่งการสลายตัว ล้วนเป็นผลมาจากการควบคุมความร้อนที่ไม่เพียงพอ ตัวอย่างเช่น ในโมดูลออปติคัล 5G เครื่องทำความเย็นแบบเทอร์โมอิเล็กทริกจะต้องรักษาอุณหภูมิของชิปเลเซอร์ให้อยู่ในเกณฑ์ความคลาดเคลื่อนที่แน่นหนาขณะประกอบเข้ากับบรรจุภัณฑ์ที่มีหน่วยวัดเป็นมิลลิเมตร
ความสามารถของชิปแบบบาง 0.2 มม. รองรับข้อกำหนดนี้โดยตรง วัสดุเทอร์โมอิเล็กทริกที่ใช้ Bi₂Te₃ อัดร้อนได้รับการตรวจสอบในการใช้งานโมดูลออปติคัล ซึ่งแสดงให้เห็นถึงการควบคุมอุณหภูมิโฟโตนิกชิปที่มีประสิทธิภาพพร้อมศักยภาพในการบูรณาการเข้ากับระบบการสื่อสาร เลเซอร์ และอินฟราเรด กำลังรับแรงอัดสูงของวัสดุช่วยให้มั่นใจได้ว่าขาเทอร์โมอิเล็กทริกจะรอดพ้นจากกระบวนการบัดกรีและการประกอบที่ใช้ในการผลิตเครื่องรับส่งสัญญาณ ซึ่งการขยายตัวเนื่องจากความร้อนที่ไม่ตรงกันอาจทำให้วัสดุที่อ่อนกว่าแตกหักได้
โครงสร้าง TEC แบบหลายขั้นตอน
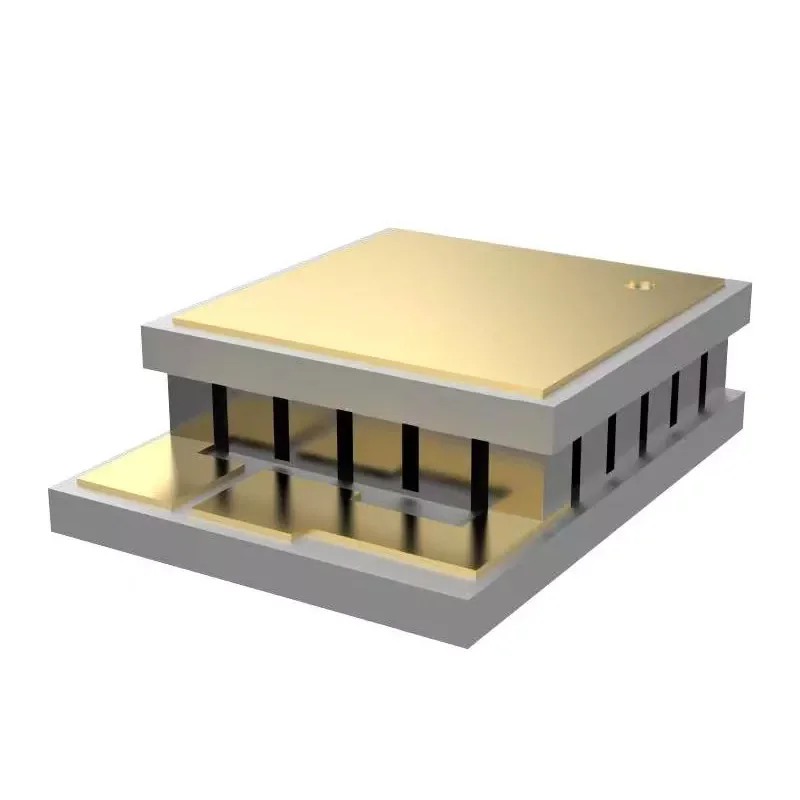
เครื่องทำความเย็นเทอร์โมอิเล็กทริกแบบหลายขั้นตอนวางองค์ประกอบเทอร์โมอิเล็กทริกหลายชั้นเข้าด้วยกันเพื่อให้ได้ค่าความแตกต่างของอุณหภูมิที่ขั้นตอนเดียวไม่สามารถเข้าถึงได้ แต่ละขั้นตอนเพิ่มเติมจะเพิ่มความสามารถในการปั๊มความร้อนและ ΔT ที่ทำได้ แต่ยังทำให้เกิดความท้าทายทางกลใหม่ๆ อีกด้วย องค์ประกอบในขั้นที่สูงกว่าจะต้องบางลง และต้องรักษาประสิทธิภาพให้สอดคล้องกับองค์ประกอบในขั้นที่ต่ำกว่า
เทคโนโลยีการอัดรีดถูกนำมาใช้โดยเฉพาะเพื่อสร้างขาเทอร์โมอิเล็กทริกสำหรับเครื่องทำความเย็นหลายขั้นตอนโซลิดสเตตที่ทำงานที่อุณหภูมิต่ำถึงประมาณ 140 K คุณสมบัติทางกลของวัสดุอัดขึ้นรูป — โดยเฉพาะอย่างยิ่งความต้านทานต่อการแตกหักระหว่างการประกอบโครงสร้างหลายชั้นที่อัดแน่น — เป็นสิ่งที่ทำให้การออกแบบน้ำตกเหล่านี้สามารถผลิตได้
การควบคุมอุณหภูมิทางการแพทย์และห้องปฏิบัติการ
เครื่องทำความเย็นแบบเทอร์โมอิเล็กทริกถูกนำมาใช้กันอย่างแพร่หลายในระบบทำความเย็นทางการแพทย์ เครื่องมือในห้องปฏิบัติการ และอุปกรณ์การวิจัยที่การควบคุมอุณหภูมิที่แม่นยำเป็นสิ่งสำคัญ การใช้งานมีตั้งแต่การรักษาความเสถียรของรีเอเจนต์ในอุปกรณ์วินิจฉัยไปจนถึงการควบคุมอุณหภูมิตัวอย่างในเครื่องมือวิเคราะห์
ในการตั้งค่าเหล่านี้ วัสดุเทอร์โมอิเล็กทริกจะต้องให้ทั้งประสิทธิภาพการระบายความร้อนและความน่าเชื่อถือในระยะยาว วัสดุ Bi₂Te₃-Sb₂Te₃ อัดขึ้นรูปนำเสนอการผสมผสานที่จำเป็น: สมรรถนะของเทอร์โมอิเล็กทริกใกล้กับอุณหภูมิห้องเทียบได้กับวัสดุที่ละลายในโซน ควบคู่ไปกับความทนทานเชิงกลที่ช่วยให้มั่นใจในการทำงานที่เสถียรตลอดรอบความร้อนหลายพันรอบ
การจัดการความร้อนทางอุตสาหกรรมและเซมิคอนดักเตอร์
แท่งโลหะอัดขึ้นรูปที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ — มีจำหน่ายในเส้นผ่านศูนย์กลางสูงสุด 35 มม. และความยาว 120 มม. หรือ 240 มม. — รองรับการผลิต TEC ทางอุตสาหกรรมที่ต้องใช้องค์ประกอบการทำความเย็นที่ใหญ่กว่า การใช้งานรวมถึงการจัดการระบายความร้อนเฉพาะที่ในอุปกรณ์เซมิคอนดักเตอร์ ระบบทำความเย็นอิเล็กทรอนิกส์ และอุปกรณ์ควบคุมอุณหภูมิทางอุตสาหกรรม ความสามารถในการปรับขนาดของกระบวนการอัดขึ้นรูปช่วยให้ผู้ผลิตสามารถผลิตแท่งโลหะในปริมาณที่ไม่อาจปฏิบัติได้ด้วยวิธีการเติบโตของผลึกเดี่ยว
จากแท่งโลหะสู่โมดูล: ความสามารถในการผลิตและการควบคุมคุณภาพ
การผลิตวัสดุเทอร์โมอิเล็กทริกแบบอัดรีดต้องใช้วิธีการผลิตแบบผสมผสานที่ครอบคลุมตั้งแต่การเตรียมวัสดุ การประมวลผลการอัดขึ้นรูป การผลิตชิ้นส่วน และการประกอบโมดูล แต่ละขั้นตอนจะต้องได้รับการควบคุมเพื่อรักษาลักษณะโครงสร้างจุลภาคที่ทำให้วัสดุอัดขึ้นรูปมีความได้เปรียบด้านประสิทธิภาพ
การเตรียมวัสดุและการอัดขึ้นรูป
กระบวนการเริ่มต้นด้วยการเตรียมองค์ประกอบของสารละลายของแข็ง Bi₂Te₃-Sb₂Te₃ พร้อมการควบคุมปริมาณสัมพันธ์และระดับสารเจือปนอย่างระมัดระวัง เพื่อให้ได้ประเภทตัวพาและความเข้มข้นที่ต้องการ วัสดุที่เตรียมไว้จะถูกรวมและอัดขึ้นรูปภายใต้อุณหภูมิที่ควบคุมและสภาวะอัตราความเครียด พารามิเตอร์การอัดขึ้นรูป — อุณหภูมิ ความเร็ว และอัตราส่วนการลดลง — กำหนดขนาดเกรน ความเข้มของพื้นผิว และความหนาแน่นของข้อบกพร่อง ซึ่งทั้งหมดนี้มีอิทธิพลต่อคุณสมบัติทางเทอร์โมอิเล็กทริกและทางกล
การประมวลผลและการประกอบองค์ประกอบ
หลังจากการอัดขึ้นรูป แท่งโลหะจะถูกแปรรูปเป็นองค์ประกอบเทอร์โมอิเล็กทริกผ่านการเวเฟอร์ การตัดเป็นลูกเต๋า และการเตรียมพื้นผิว ความแข็งแรงเชิงกลที่เพิ่มขึ้นของวัสดุที่อัดขึ้นรูปทำให้สามารถเฉือนบางได้ถึง 0.2 มม. และหั่นลูกเต๋าได้อย่างแม่นยำและให้ผลตอบแทนสูง จากนั้นองค์ประกอบต่างๆ จะถูกทำให้เป็นโลหะ บัดกรี และประกอบเป็นโมดูล การตรวจสอบคุณภาพประกอบด้วยการตรวจสอบขนาด การวัดคุณสมบัติทางไฟฟ้า และการทดสอบประสิทธิภาพทางความร้อน
อุปกรณ์การผลิต
สายการผลิตที่สมบูรณ์สำหรับวัสดุและโมดูลเทอร์โมอิเล็กทริกอัดขึ้นรูปประกอบด้วย:
- เตาจุ่มดีบุก: สำหรับการเคลือบบัดกรีที่ส่วนปลายขององค์ประกอบ
- เครื่องแม่พิมพ์สวิงแบบสั่นสะเทือน: สำหรับการวางตำแหน่งองค์ประกอบที่แม่นยำ
- เครื่องเชื่อม: สำหรับการเชื่อมต่อโครงข่ายไฟฟ้า
- เตาอบ: สำหรับการบ่มและการบำบัดด้วยความร้อน
- เครื่องจ่าย: สำหรับการติดกาว
- เครื่องซีลอัตโนมัติ: สำหรับการห่อหุ้มโมดูล
- เครื่องตัด: สำหรับการเวเฟอร์และการหั่นลูกเต๋า
- เครื่องแข็งตัว: สำหรับการสร้างรอยประสาน
- อุปกรณ์บัดกรี Reflow: สำหรับการบัดกรีที่มีความน่าเชื่อถือสูง
- เครื่องพิมพ์อัตโนมัติเต็มรูปแบบ: สำหรับรูปแบบการเคลือบโลหะ
คำถามที่พบบ่อย
ข้อได้เปรียบหลักของการอัดรีดเหนือการหลอมโซนสำหรับวัสดุเทอร์โมอิเล็กทริกคืออะไร?
การอัดขึ้นรูปทำให้เกิดโครงสร้างพื้นผิวที่มีเนื้อละเอียดและหนาแน่น ซึ่งให้ความแข็งแรงเชิงกลที่เหนือกว่าผลึกเดี่ยวที่ละลายในโซน ข้อได้เปรียบด้านความแข็งแกร่งนี้ช่วยให้การประมวลผลมีขนาดบางลง — เหลือเพียง 0.2 มม. — โดยไม่แตกหักระหว่างการตัด การทำให้ผอมบาง หรือการประกอบ ในขณะที่ยังคงรักษาประสิทธิภาพเทอร์โมอิเล็กทริกให้แข่งขันกับวัสดุที่หลอมโซน
วัสดุเทอร์โมอิเล็กทริกที่อัดขึ้นรูปสามารถมีคุณสมบัติตรงกับประสิทธิภาพเทอร์โมอิเล็กทริกของผลึกเดี่ยวได้หรือไม่
ใช่. ด้วยการวางแนวพื้นผิวที่ควบคุมและการปรับแต่งเกรน ทำให้วัสดุที่ใช้ Bi₂Te₃ อัดขึ้นรูป ช่วยให้สามารถเคลื่อนย้ายตัวพาและตัวประกอบกำลังได้เทียบเท่ากับตัวอย่างที่ละลายในโซน โครงสร้างที่ละเอียดยังแนะนำการกระเจิงของโฟนอนเพิ่มเติมซึ่งสามารถลดการนำความร้อนของตาข่าย ซึ่งอาจช่วยปรับปรุงรูปร่างโดยรวมของบุญ
ความหนาของเศษใดที่สามารถผลิตได้อย่างน่าเชื่อถือจากแท่งโลหะอัด
วัสดุ Bi₂Te₃-Sb₂Te₃ อัดขึ้นรูป รองรับการผลิตชิปเทอร์โมอิเล็กทริกที่มีความหนาไม่เกิน 0.2 มม. ความสามารถนี้เกิดขึ้นได้ด้วยกำลังอัดของวัสดุ (54–66 MPa) และความต้านทานแรงเฉือน (16–21 MPa) ซึ่งให้ความสมบูรณ์ของโครงสร้างที่เพียงพอสำหรับการประมวลผลแบบบางเฉียบและการประกอบแบบอัตโนมัติ
วัสดุอัดขึ้นรูปเหมาะสำหรับการกำหนดค่า TEC แบบหลายขั้นตอนหรือไม่
อย่างแน่นอน. TEC แบบหลายขั้นตอนต้องการประสิทธิภาพที่สม่ำเสมอในองค์ประกอบต่างๆ และความทนทานเชิงกลในระหว่างการวางซ้อน พื้นผิวที่สม่ำเสมอและความแข็งแรงเชิงกลสูงของวัสดุอัดรีดทำให้เหมาะสำหรับการใช้งานเหล่านี้ และเทคโนโลยีการอัดขึ้นรูปได้ถูกนำมาใช้เป็นพิเศษเพื่อสร้างขาสำหรับเครื่องทำความเย็นแบบหลายขั้นตอนที่ทำงานที่อุณหภูมิต่ำถึง ~140 K
แท่งโลหะมีขนาดใดบ้างสำหรับวัสดุเทอร์โมอิเล็กทริกที่อัดขึ้นรูป
ขนาดแท่งโลหะอัดมาตรฐานประกอบด้วยความยาว 120 มม. และ 240 มม. โดยมีเส้นผ่านศูนย์กลาง 25 มม. 30 มม. และ 35 มม. ขนาดเหล่านี้รองรับทั้งการผลิตองค์ประกอบ micro-TEC และส่วนประกอบการทำความเย็นทางอุตสาหกรรมขนาดใหญ่
พร้อมที่จะสำรวจแล้วว่าวัสดุเทอร์โมอิเล็กทริกที่อัดขึ้นรูปสามารถปรับปรุงผลผลิตการผลิต TEC ของคุณและช่วยให้สถาปัตยกรรมอุปกรณ์บางลงได้อย่างไร
ติดต่อเรา